

Продукция
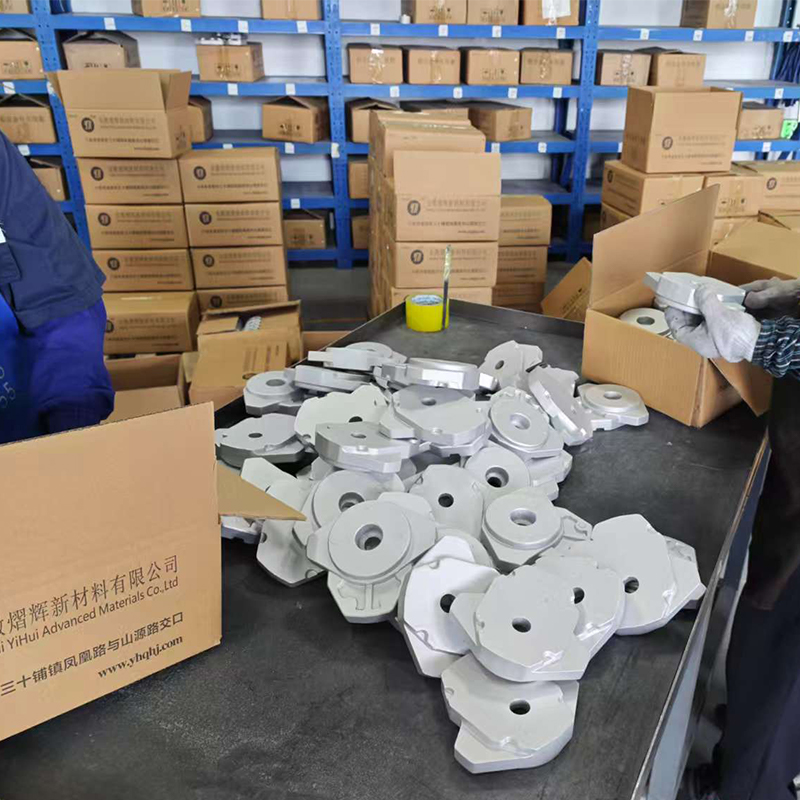
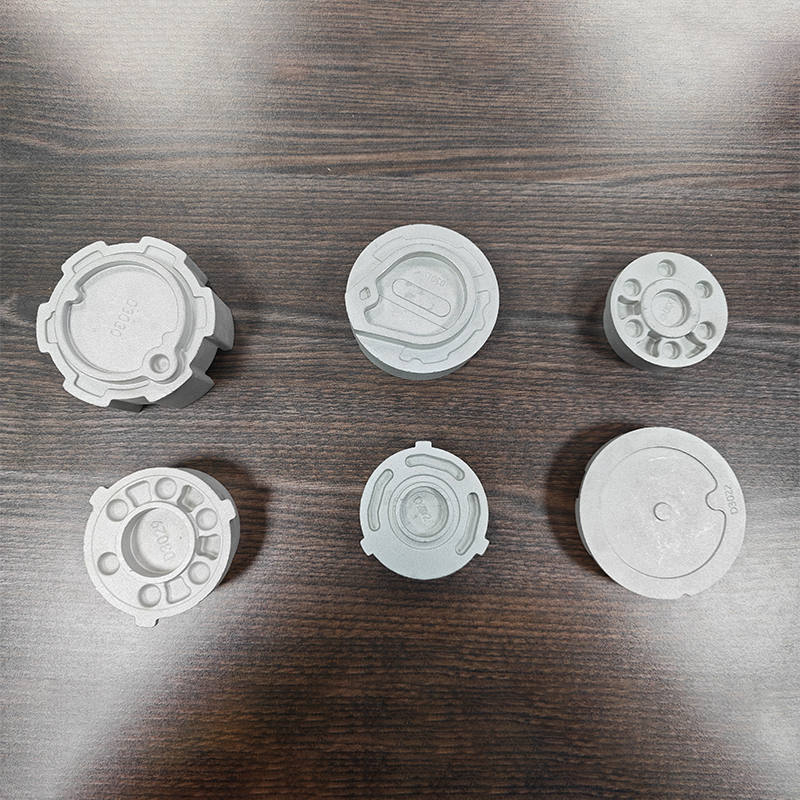
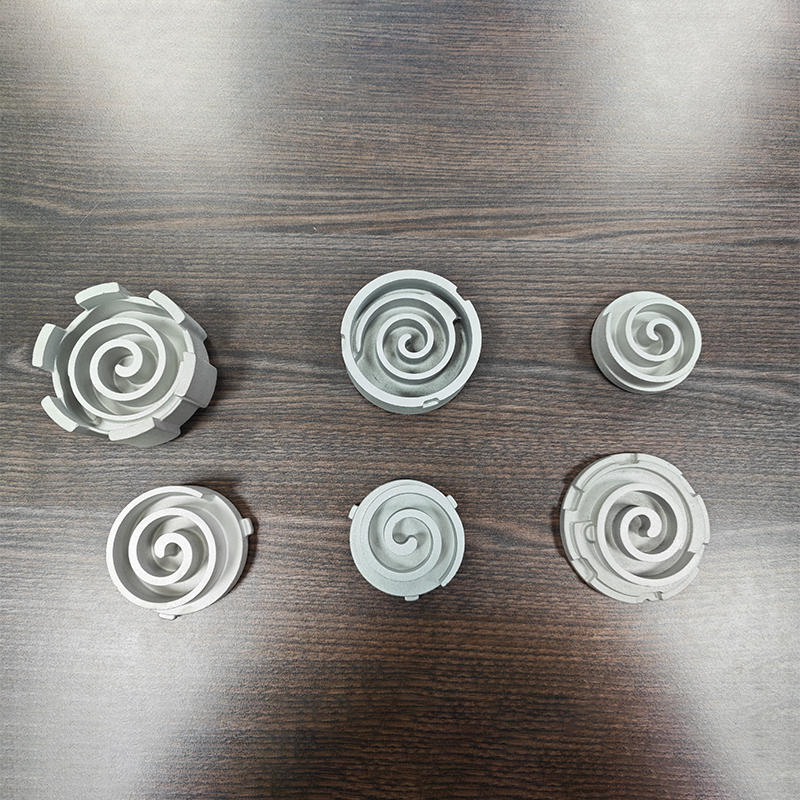
Спиральные диски компрессора (подвижный диск / неподвижный диск)
Спиральные диски компрессора являются ключевыми прецизионными движущимися элементами электрокомпрессоров кондиционеров нового энергетического транспорта, коммерческих тепловых насосов и инверторных холодильных компрессоров, применяются парами – подвижный и неподвижный спиральные диски.
Описание
маркер
Общее описание продукции
Спиральные диски компрессора являются ключевыми прецизионными движущимися элементами электрокомпрессоров кондиционеров нового энергетического транспорта, коммерческих тепловых насосов и инверторных холодильных компрессоров, применяются парами – подвижный и неподвижный спиральные диски. Изделия изготавливаются из высококачественного износостойкого алюминиевого сплава с использованием основной прецизионной технологии горячего выдавливания и ковки компании, заменяя традиционные литые под давлением и полужидкие литые спиральные диски. Благодаря высокоточной эвольвентной форме зубьев, образующей герметичные полости сжатия, достигается непрерывный цикл всасывания, сжатия и нагнетания хладагента. Изделия отличаются высокой точностью формы и расположения, хорошей герметичностью, устойчивостью к высоким скоростям, низким износом и низким уровнем шума, решая проблемы быстрого износа, деформации зубьев, высоких утечек и малого ресурса при высокоскоростных режимах традиционных изделий. Являются ключевыми компонентами для облегчения веса, повышения энергоэффективности и увеличения срока службы компрессоров, поддерживают изготовление нестандартных профилей зубьев, размеров и серийное производство.
Состав материала и технические характеристики
1. Типовой химический состав
Основа – высокочистый алюминий, легирующие элементы – кремний, медь, магний и микродобавки износостойких модификаторов. Повышенное содержание кремния улучшает плотность структуры, износостойкость зубьев и размерную стабильность; медь и магний упрочняют матрицу и повышают усталостную прочность, улучшая жёсткость конструкции при высоких скоростях и температурах. Строго контролируются газовые раковины, включения и рыхлоты, обеспечивается полнота заполнения тонкостенной структуры спиральных зубьев и однородность структуры по всему объёму, соответствие условиям высокоскоростной и высокочастотной возвратно-поступательной работы.
2. Основные механические и эксплуатационные параметры (справочные значения)
-Плотность: 2,65~2,75 г/см³, отличное облегчение веса всего агрегата, снижение инерционных нагрузок компрессора
-Предел прочности при растяжении: ≥ 240 МПа, высокая устойчивость к деформации и усталости
-Твёрдость по Бринеллю: HB 85‑125, износостойкость, устойчивость к задирам и эрозии зубьев
-Рабочая частота вращения: подходит для непрерывной работы на скоростях 6000~12000 об/мин
-Рабочая температура: –40 °C … +150 °C, хорошая размерная стабильность в широком диапазоне температур
-Основные характеристики: высокий коэффициент теплопроводности, низкий уровень утечек в полостях сжатия, малая вибрация при работе, низкий шум, длительный срок службы
-Точность: после чистовой обработки контролируются допуски профиля зубьев, плоскостности торцевых поверхностей и перпендикулярности, обеспечивается равномерный зазор зацепления
Примечание: в зависимости от частоты вращения, давления и типа хладагента для легковых/грузовых автомобилей и тепловых насосов возможно изготовление усиленных износостойких и высокоточных энергоэффективных версий с индивидуальным подбором материала и технологических режимов.
Технологические преимущества производства
Используется прецизионная технология горячего выдавливания и ковки, что даёт значительные преимущества по сравнению с традиционным литьём под давлением, обычной ковкой и полужидким литьём:
1.Кристаллизация под высоким давлением обеспечивает мелкозернистую и предельно плотную структуру, полностью устраняя рыхлоты, газовые и усадочные раковины в тонкостенных спиральных зубьях, значительно снижая риск утечек при высоких скоростях и давлениях;
2.Равномерное распределение напряжений по объёму, в сочетании со специальной термической обработкой, эффективно снимает внутренние напряжения обработки, предотвращает коробление зубьев и размерный дрейф при длительной высокоскоростной работе, обеспечивая устойчивую высокую энергоэффективность компрессора;
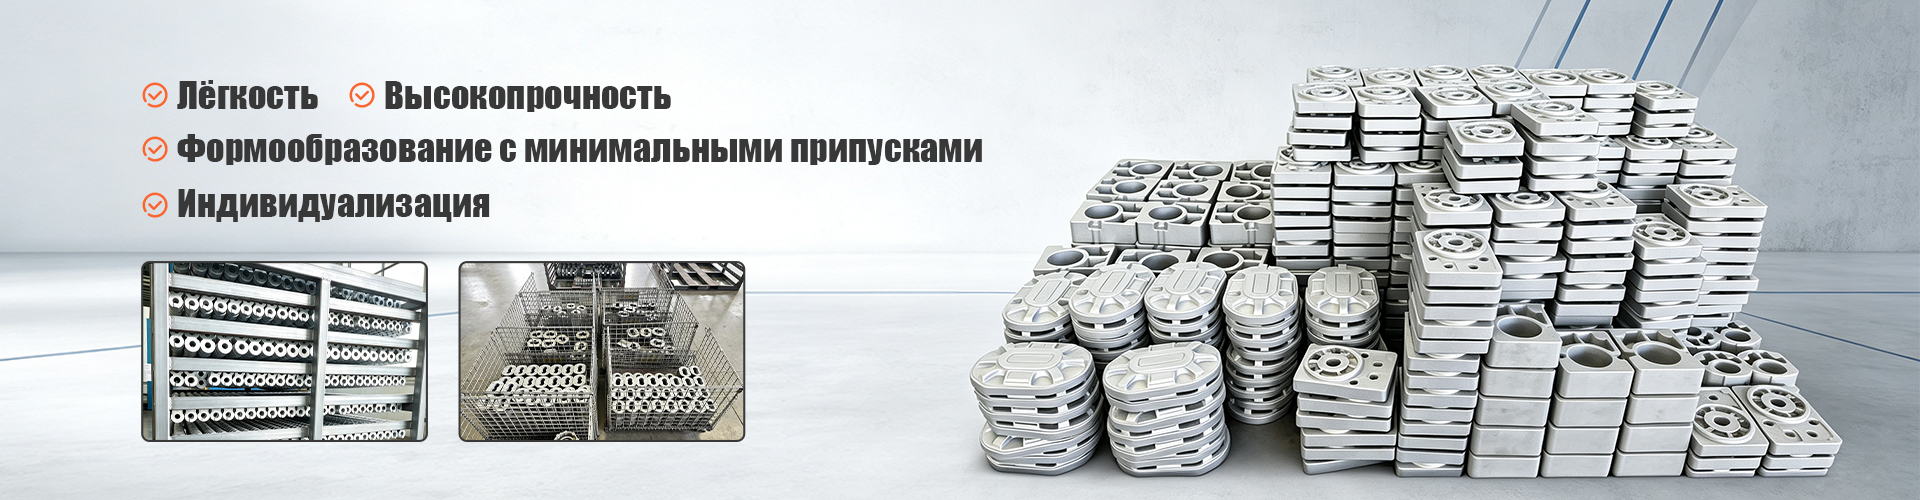
3.Высокая точность заготовок почти чистой формы, равномерные припуски на зубьях, сокращение объёма последующей высокоточной фрезерной обработки, повышение выхода годного и снижение серийных затрат;
4.Полный прецизионный производственный цикл: формовка заготовки → термическая обработка на твёрдый раствор и старение → пятиосевая прецизионная фрезерная обработка → финишная обработка зубьев → шлифование торцевых поверхностей → балансировка → очистка и контроль – обеспечивается соответствие требованиям сборки прецизионных компрессоров;
5.Всесторонний контроль качества: спектральный анализ состава, металлографический анализ, контроль точности формы и расположения на координатно-измерительных машинах, выборочный контроль герметичности и эффективности сжатия – высокая стабильность партий, соответствие жёстким стандартам серийных поставок для производителей оборудования.
Области применения
-Новый энергетический транспорт: спиральные компрессоры кондиционеров для электромобилей и гибридов (легковые, коммерческие автобусы, рефрижераторный транспорт);
-Бытовая техника: инверторные кондиционеры, воздушные тепловые насосы, осушители – высокоэффективные компрессорные агрегаты;
-Коммерческое теплоснабжение: центральные кондиционеры, промышленные тепловые насосы, оборудование климат-контроля – спиральные узлы;
-Специальное оборудование: компрессоры для автомобильных кондиционеров стоянок, маломасляные компрессоры, прецизионные компрессоры для повышения давления жидкости.
Условия изготовления по индивидуальному заказу
1.Конструкция профиля: разработка по параметрам заказчика или чертежам эвольвентной формы, высоты зубьев, диаметра основной окружности, объёма полостей сжатия и других нестандартных спиральных геометрий;
2.Класс точности: адаптация для стандартной, высокой энергоэффективности и ультратихих моделей – предоставляются уровни стандартной обработки, высокоточного шлифования и суперфинишной коррекции;
3.Характеристики под условия работы: для высоких оборотов, высоких температур, специальных хладагентов – подбор износостойких, высокопрочных и низкоутечных материалов и технологий;
4.Форма поставки и комплектация: возможна поставка отдельных подвижных или неподвижных дисков, а также парных комплектов; доступны заготовки, полуфабрикаты и полностью готовые изделия; поддерживается разработка новых образцов, итерации характеристик и стабильное крупносерийное производство.


связаться с нами
Сопутствующие популярные продукты
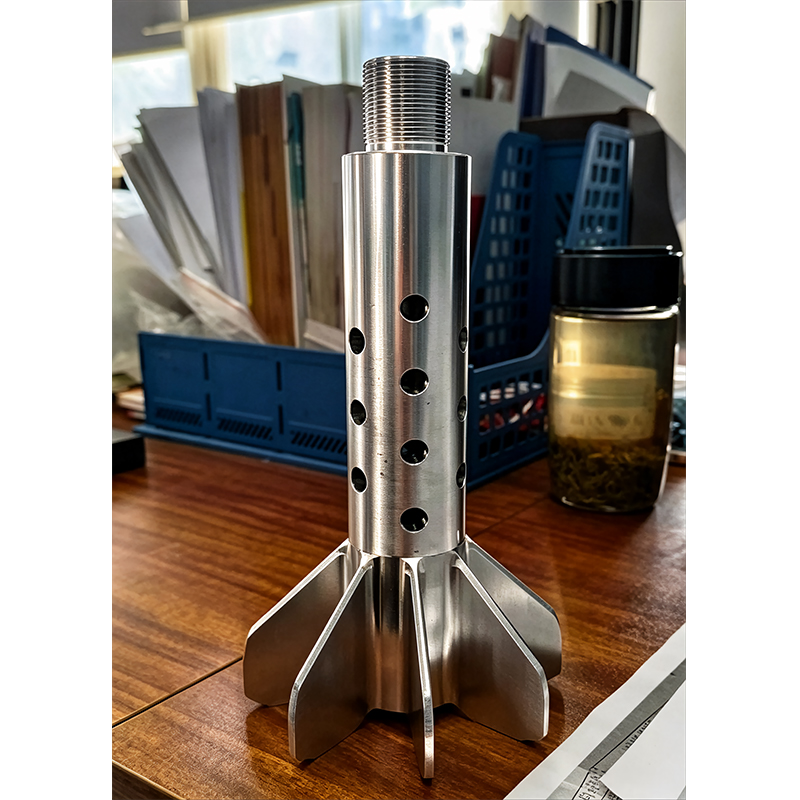
Нестандартные профилированные изделия (пулевидные / хвостовые нестандартные алюминиевые конструктивные элементы)
Нестандартные профилированные изделия представляют собой специальные облегчённые алюминиевые сплавные детали, разрабатываемые по чертежам заказчика, типичными представителями являются конические пулевидные конструктивные элементы и многоотверстные крыльчатые хвостовые узлы.
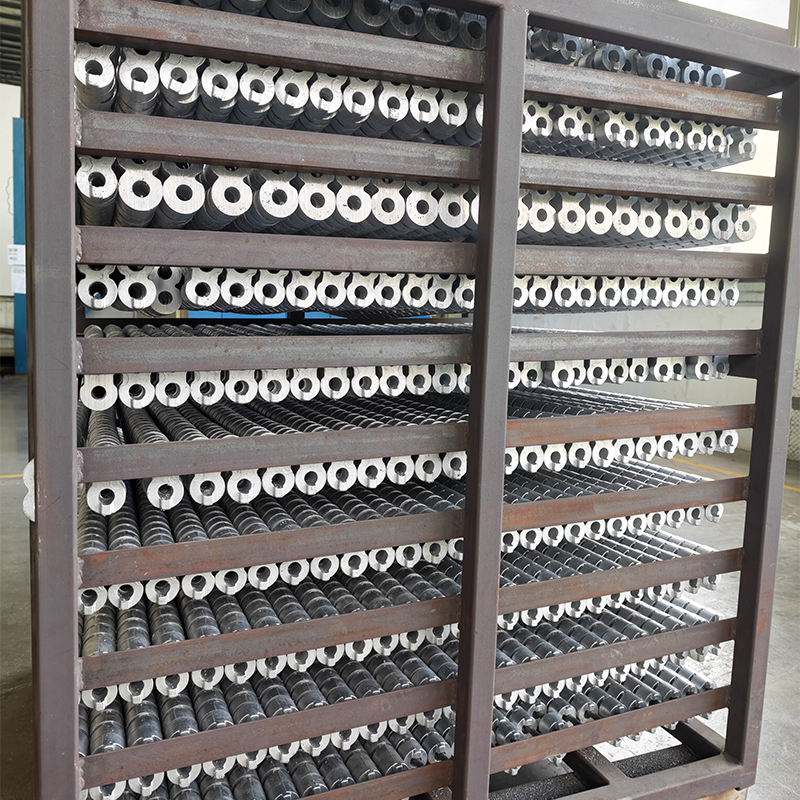
Алюминиевые втулки
Алюминиевые втулки представляют собой самосмазывающиеся износостойкие подшипники скольжения, изготовленные из алюминиевого сплава на основе износостойкой матрицы с применением технологии жидкостной штамповки (литья под давлением с кристаллизацией).
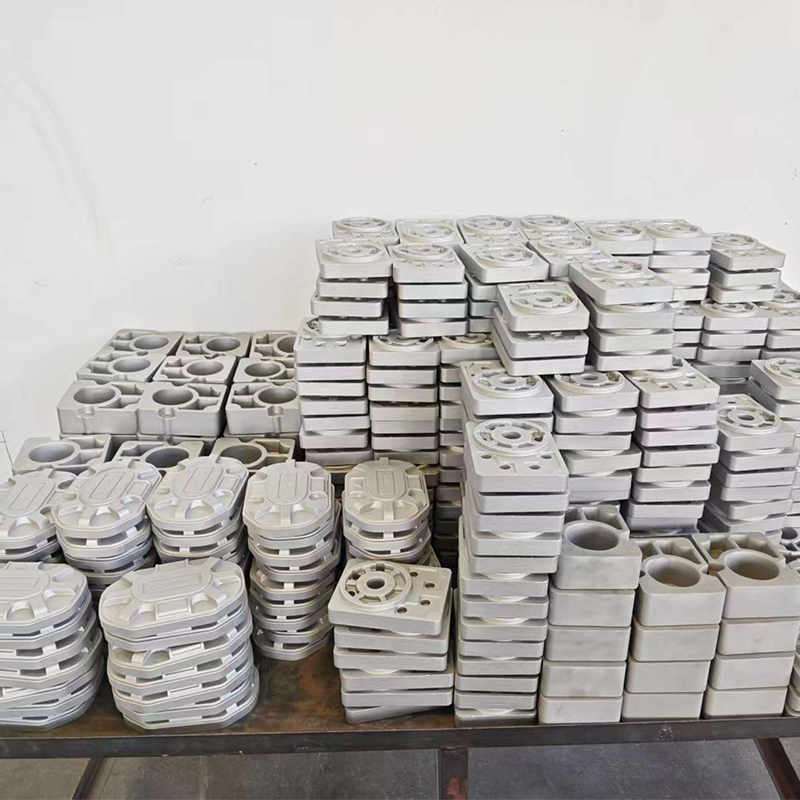
Алюминиевая крышка насоса
Алюминиевая крышка насоса является ключевым герметизирующим и несущим конструктивным элементом для различных гидравлических насосов, масляных насосов и шестерённых насосов, используется в паре с алюминиевым корпусом насоса, изготавливается из высокопрочного алюминиевого сплава методом жидкостной штамповки.
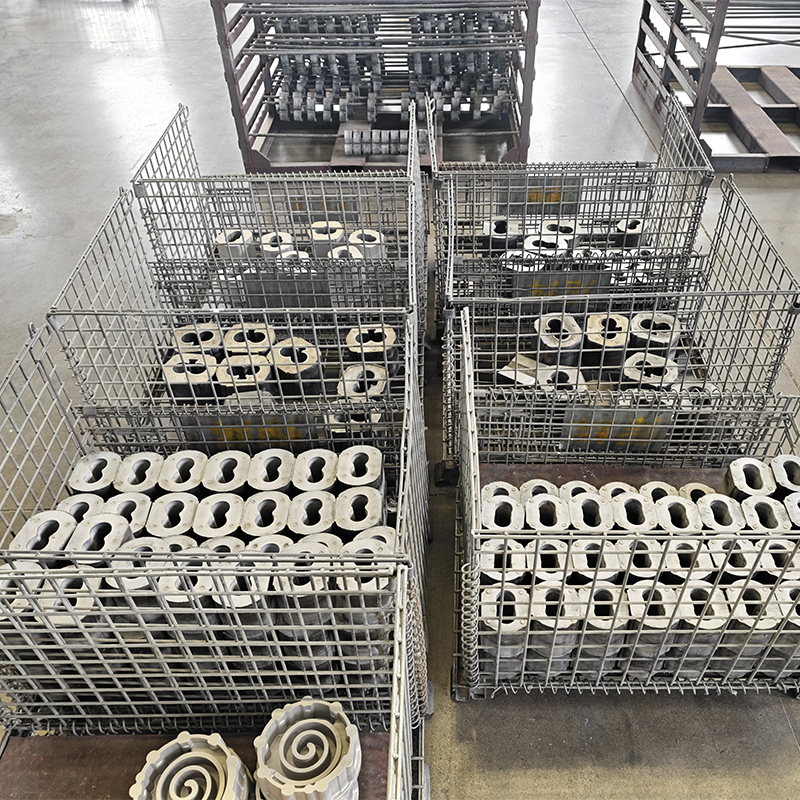
Алюминиевый корпус насоса
Алюминиевый корпус насоса представляет собой основной несущий герметичный корпусной элемент для гидравлических насосов, автомобильных масляных насосов и насосов строительно-дорожной техники, изготавливается из высокопрочного литейного алюминиевого сплава по интегрированной технологии жидкостной штамповки (литьё-штамповка).